Lagerplätze sinnvoll
strukturieren – mehr
Effizienz im Alltag
Eine gute Lagerplatzstruktur reduziert Suchzeiten, Wege und Fehler. Entscheidend
ist, Lagerplätze nicht nur nach freiem Raum, sondern nach Verbrauch, Zugriffshäufigkeit
und Prozesslogik zu vergeben
INHALT
Auf einen Blick
Weniger
Suchzeiten
Kürzere
Wege
Höhere
Produktivität
Weniger
Fehler
Bessere
Flächennutzung
Warum die Lagerplatzstruktur so wichtig ist
In vielen Lagern sind die Lagerplätze historisch gewachsen. Mit zunehmender Artikelzahl, höherem Umschlag und steigender Prozesskomplexität werden die Folgen sichtbar:
längere Laufwege, höhere Suchzeiten, unnötige Transporte, Fehlbuchungen und sinkende Produktivität.
Material soll mit möglichst wenig Aufwand, möglichst eindeutig und möglichst prozessnah bewegt werden.
STRUKTUR
SCHAFFT
EFFIZIENZ
Inhaltsverzeichnis
- Grundlagen der Lagerplatzstruktur
- Lagerplätze nach Bewegung und Verbrauch strukturieren
- Materialeigenschaften und Lagerzonen
- Lagerplatzkennzeichnung und Identifikation
- Reserve- und Pufferflächen
- Typische Fehler in gewachsenen Lagern
- Standards und 5S
- Analyse und Kennzahlen
- Vorgehensmodell zur Optimierung
- Fazit
EINLEITUNG
Lagerplätze sinnvoll strukturieren – mehr Effizienz im Alltag
Eine funktionierende Lagerorganisation beginnt nicht mit dem WMS, nicht mit Automatisierung und auch nicht mit neuen Regalen. Sie beginnt mit einer einfachen Frage:
LIEGT JEDES MATERIAL AN DEM PLATZ, AN DEM ES AUS PROZESSSICHT AM MEISTEN SINN GIBT?
In vielen Lagern lautet die Antwort: nur teilweise.
Lagerplätze entstehen häufig historisch. Neue Artikel kommen hinzu, andere laufen aus, freie Flächen werden kurzfristig genutzt, Sonderbestände wachsen und irgendwann weiß niemand mehr genau, warum Artikel A in Regal 3 steht, Artikel B am anderen Ende der Halle und Artikel C gleich an drei verschiedenen Stellen.
Solange das Volumen niedrig bleibt, funktioniert dieses System irgendwie. Mit zunehmender Artikelanzahl, höherem Umschlag und steigender Prozesskomplexität werden die Folgen jedoch sichtbar: längere Laufwege, höhere Suchzeiten, unnötige Transporte, Fehlbuchungen, unübersichtliche Bestände und sinkende Produktivität.
Eine gute Lagerplatzstruktur verfolgt deshalb nicht das Ziel, das Lager „ordentlich aussehen zu lassen“.
Sie verfolgt ein anderes Ziel:
Material soll mit möglichst wenig Aufwand, möglichst eindeutig und möglichst prozessnah bewegt werden.
Dabei müssen Geschwindigkeit, Bestandssicherheit, Ergonomie, Flächennutzung und zukünftige Skalierbarkeit zusammenpassen.
- Grundlagen der Lagerplatzstruktur
Was eine gute Lagerplatzstruktur leisten muss
Ein Lagerplatz ist mehr als eine freie Fläche im Regal.
Er ist Teil des Materialflusses.
Eine gute Lagerplatzstruktur sollte deshalb mindestens fünf Anforderungen erfüllen:
geringe Such- und Zugriffszeiten
kurze Lauf- und Fahrwege
eindeutige Zuordnung und Kennzeichnung
ergonomische und sichere Entnahme
ausreichende Flexibilität bei schwankenden Beständen
Das klingt selbstverständlich. In der Praxis stehen diese Ziele jedoch häufig miteinander im Konflikt.
Ein Beispiel:
Ein Artikel mit hohem Umschlag sollte möglichst nah an der Kommissionierung liegen. Gleichzeitig benötigt er vielleicht zwei Palettenstellplätze. Ein kleinerer Artikel mit noch höherer Zugriffshäufigkeit könnte denselben Bereich jedoch effizienter nutzen.
Die Lagerplatzentscheidung darf deshalb nicht nur auf einem einzigen Kriterium beruhen.
Feste oder chaotische Lagerplatzvergabe?
Eine der grundlegenden Entscheidungen ist die Frage, ob Artikel feste Lagerplätze erhalten oder dynamisch auf freie Plätze eingelagert werden.
Beide Konzepte haben ihre Berechtigung.
Feste Lagerplätze
Bei einer festen Lagerplatzstrategie wird einem Artikel ein definierter Lagerplatz zugeordnet.
Beispiel:
Artikel XY → Regal B03 → Ebene 02 → Platz 04
Der Artikel wird grundsätzlich dort eingelagert.
Vorteile
Die Struktur ist einfach verständlich. Mitarbeiter kennen häufig schon nach kurzer Zeit die wichtigsten Artikelstandorte.
Auch ohne komplexes WMS ist der Prozess beherrschbar.
Feste Lagerplätze eignen sich besonders bei:
- überschaubarer Artikelanzahl
- stabile Bestände
- wiederkehrenden Materialien
- Produktionsversorgung
- Kanban-Artikeln
- • hohe manuelle Prozessquote
Der große Nachteil liegt in der Flächennutzung.
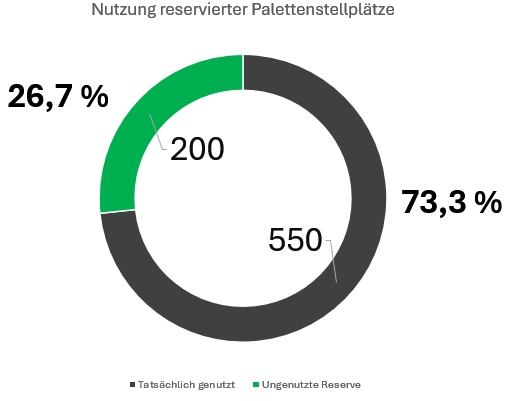
Wenn einem Artikel beispielsweise dauerhaft 2 Palettenplätze zugeordnet sind, obwohl im Durchschnitt nur eine Palette Bestand vorhanden ist, bleibt ein Teil dieser Fläche ungenutzt.
Bei 500 Artikeln kann sich das schnell summieren.
Angenommen:
- 500 Artikel
- durchschnittlich 1,5 reservierte Stellplätze = 750
- tatsächlich durchschnittliche Nutzung 1,1 Stellplätze = 550
Dann werden:
500 × 0,4 = 200 Palettenstellplätze
reserviert, obwohl sie im Mittel nicht benötigt werden.
Diese Reserve kann sinnvoll sein – sie kostet aber Fläche.
Chaotische oder dynamische Lagerhaltung
Bei einer chaotischen Lagerhaltung besitzt der Artikel keinen dauerhaft reservierten Lagerplatz.
Das System sucht bei der Einlagerung einen geeigneten freien Platz.
Dadurch kann die Lagerfläche deutlich besser genutzt werden. Allerdings funktioniert dieses Konzept nur zuverlässig, wenn die Bestandsführung sehr sauber ist.
Wenn der Mitarbeiter den Artikel einfach dort abstellt, wo Platz ist, ohne die Lagerplatzbuchung zuverlässig durchzuführen, entsteht keine chaotische Lagerhaltung.
Es entsteht Chaos.
Die Voraussetzung lautet deshalb:
JEDE PHYSISCHE BEWEGUNG MUSS EINE KORREKTE SYSTEMISCHE BUCHUNG ERZEUGEN.
Bei dynamischer Lagerhaltung sollte das System mindestens folgende Informationen kennen:
- Lagerplatz
- Artikel
- Menge
- Ladungsträger
- Status
- gegebenenfalls Charge oder Seriennummer
Je komplexer das Lager, desto wichtiger wird diese Transparenz.
Welche Strategie ist besser?
In der Praxis ist häufig eine Mischstrategie sinnvoll.
Beispielsweise:
| Artikel-Kategorie | Lagerstrategie |
|---|---|
| A-Artikel: | feste, optimierte Plätze |
| B-Artikel: | definierte Zonen |
| C-Artikel | dynamische Plätze |
Damit verbindet man kurze Wege bei häufig benötigten Materialien mit einer guten Flächennutzung bei langsam drehenden Artikeln.
- Lagerplätze nach Bewegungen und Verbrauch strukturieren
ABC-Analyse als Grundlage der Lagerplatzstruktur
Eine ABC-Analyse ist eine der einfachsten Methoden, um Lagerplätze nicht nach Bauchgefühl zu vergeben.
Dabei werden Artikel nach ihrer Bedeutung oder Bewegungshäufigkeit klassifiziert.
- A-Artikel: hoher Anteil an Bewegungen
- B-Artikel: mittlerer Anteil
- C-Artikel: geringer Anteil
Die genaue Verteilung hängt vom Unternehmen ab.
| Klasse | Anteil Artikel | Anteil Bewegungen | Platzierung |
|---|---|---|---|
| A | 20% | 70% | Prozessnah, beste Plätze |
| B | 30% | 20% | Mittlere Zonen |
| C | 50% | 10% | Randbereiche, dynamisch |
Das bedeutet:
20% der Artikel verursachen 70% aller Zugriffe.
Genau diese Artikel sollten in besonders günstigen Lagerbereichen liegen.
Warum Laufwege entscheidend sind
Ein Kommissionierer bearbeitet 80 Positionen pro Schicht.
Durch eine bessere Positionierung der Schnellläufer verkürzt sich der durchschnittliche Laufweg pro Position um nur 12 Meter.
Beispielrechnung:
80 × 12 m = 960 Meter weniger pro Schicht
Bei 220 Arbeitstagen:
960 m × 220 = 211200 Meter
also
211 Kilometer weniger Laufwege pro Mitarbeiter und Jahr.
Bei vier Mitarbeitern:
844 Kilometer pro Jahr.
Die Optimierung eines einzelnen Lagerbereiches kann damit erhebliche Auswirkungen haben, obwohl die Verbesserung pro Zugriff zunächst klein wirkt.
Schnellläufer gehören nah an den Prozess
Die wichtigste Regel einer verbrauchsorientierten Lagerstruktur lautet:
Je häufiger ein Artikel bewegt wird, desto günstiger sollte sein Lagerplatz sein.
„Günstig“ bedeutet dabei nicht automatisch „ganz vorn“.
Es bedeutet:
- kurze Laufwege
- kurze Fahrwege
- gute Erreichbarkeit
- ergonomische Entnahme
- wenig Kreuzung mit anderen Verkehrströmen
Ein Schnellläufer auf einem schlecht zugänglichen oberen Regalplatz kann trotz kurzer Entfernung ineffizienter sein als ein etwas weiter entfernter Artikel auf Griffhöhe.
Deshalb sollten mindestens zwei Faktoren kombiniert werden:
Zugriffshäufigkeit × Zugriffsaufwand
Nicht Umsatz, sondern Bewegung betrachten
Ein häufiger Fehler bei ABC-Analysen besteht darin, nur den Warenwert oder Umsatz zu betrachten.
Für die Lagerorganisation ist häufig die Bewegung wichtiger.
Ein Artikel mit 5.000 Euro Wert, der einmal pro Monat bewegt wird, ist aus Laufwegsicht weniger relevant als ein Artikel mit 5 Euro Wert, der 100-mal täglich gepickt wird.
Deshalb sollte eine Lagerplatzanalyse mindestens folgende Kennzahlen enthalten:
- Picks pro Tag
- Einlagerungen pro Woche
- durchschnittlicher Bestand
- Ladungsträger
- Abmessungen
- Gewicht
- Zugriffshäufigkeit
- Verbrauch
- Materialeigenschaften und Lagerzonen
Große und schwere Artikel richtig zonieren
Nicht jeder Artikel kann allein nach Zugriffshäufigkeit positioniert werden.
Gewicht und Größe spielen ebenfalls eine wichtige Rolle.
Schwere Artikel gehören grundsätzlich in ergonomisch günstige Höhen.
Bei manueller Entnahme sollte der optimale Greifbereich möglichst genutzt werden.
Besonders ungünstig sind:
- schwere Teile auf Bodenhöhe
- schwere Teile über Schulterhöhe
- sperrige Teile in engen Gängen
- häufig bewegte Artikel in schlecht erreichbaren Bereichen
Für Palettenware gelten andere Anforderungen als für Kleinteile
Ein 800-Kilogramm-Palettenartikel benötigt beispielsweise:
- geeignete Boden- oder Regaltraglast
- ausreichende Rangierfläche
- passende Staplertechnik
- sichere Zugriffswege
Die Lagerplatzlogik muss deshalb immer Materialeigenschaften berücksichtigen
Zonen statt Einzelentscheidungen
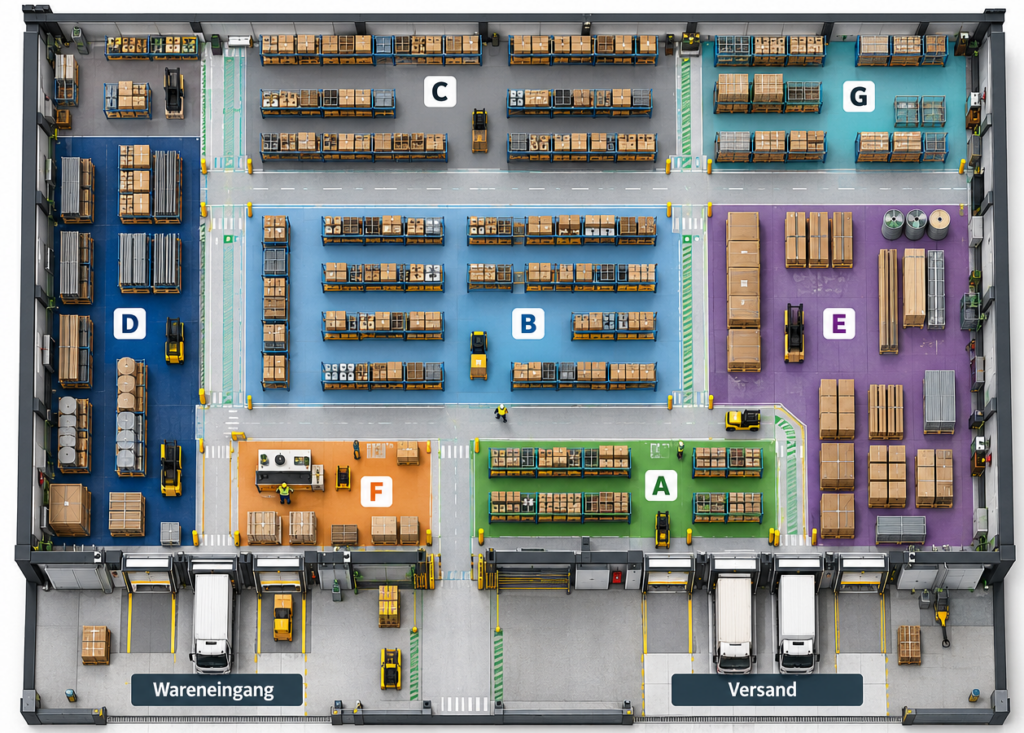
Eine gute Lagerorganisation arbeitet nicht nur mit einzelnen Lagerplätzen.
Sie arbeitet mit Zonen.
| Zone | Typ |
|---|---|
| Zone A | Schnellläufer |
| Zone B | Standardartikel |
| Zone C | Langsamdreher |
| Zone D | Schwerlast |
| Zone E | Sperrgut |
| Zone F | Qualitätsprüfung/Klärfälle |
| Zone G | Reserve |
- Lagerplatzkennzeichnung und Identifikation
Lagerplatzkennzeichnung: Eindeutigkeit vor Design
Eine gute Kennzeichnung muss nicht schön sein.
Sie muss eindeutig sein.
Ein Lagerplatz sollte so bezeichnet werden, dass jeder Mitarbeiter denselben physischen Platz identifizieren kann.
Beispiel:
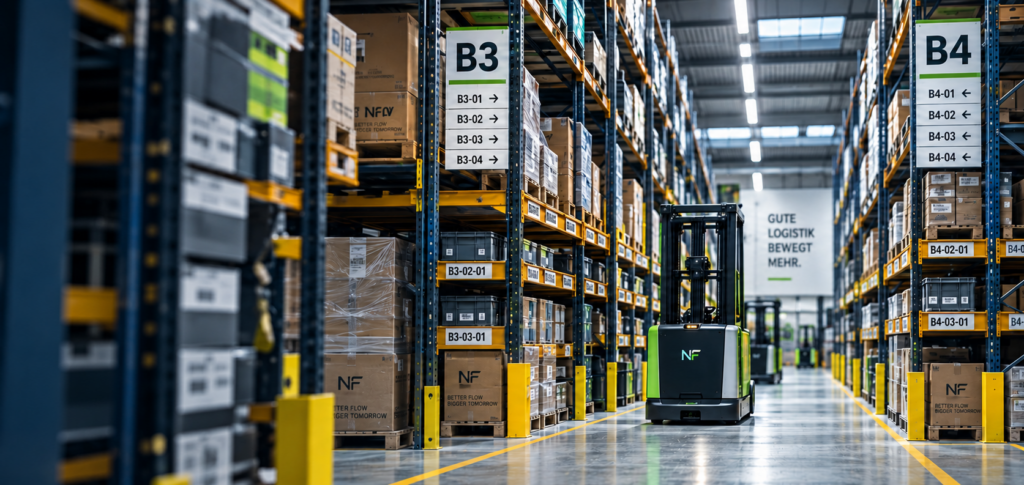
B3-02-04
könnte bedeuten:
- B3 = Regalgang
- 02 = Ebene
- 04 = Position
Je größer das Lager, desto wichtiger wird eine klare Hierarchie.
Eine mögliche Struktur:
Bereich – Gang – Regal – Ebene – Fach
Wichtig ist dabei nicht die konkrete Schreibweise.
Wichtig ist:
Ein Lagerplatz = eine eindeutige Adresse.
Barcode und QR-Code
Bei scannergeführten Prozessen sollte jeder Lagerplatz maschinenlesbar gekennzeichnet sein.
Ein einfacher Barcode reduziert das Risiko manueller Eingabefehler.
Prozess:
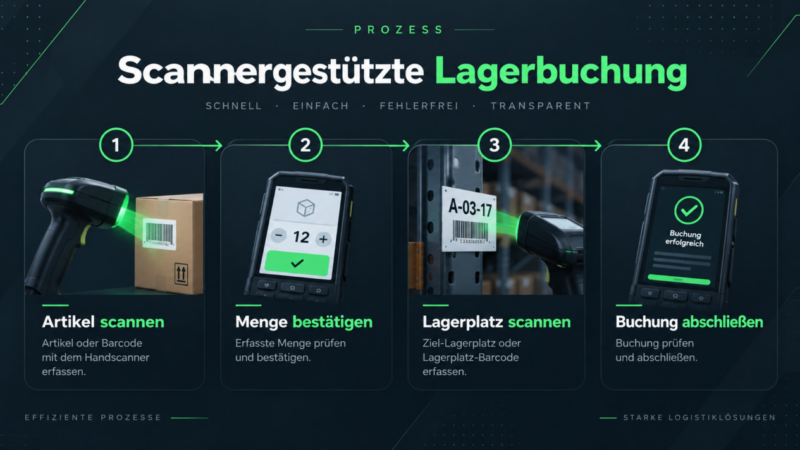
Dadurch entsteht eine direkte Verbindung zwischen physischem Materialfluss und ERP- beziehungsweise WMS-Bestand.
Sichtbarkeit im Lager
Eine Kennzeichnung muss auch aus der tatsächlichen Arbeitssituation erkennbar sein.
Ein Lagerplatzschild in 4 Metern Höhe mit 20 Millimetern Schriftgröße hilft niemandem.
Bei der Gestaltung sollten deshalb berücksichtigt werden:
Betrachtungsabstand
Beleuchtung
Staplerperspektive
Regaltiefe
Verschmutzung
Scanwinkel
Regalkennungen wie:
B1, B2, B3, B4
sollten bereits aus größerer Entfernung sichtbar sein.
Die Detailplatznummer kann anschließend kleiner dargestellt werden.
- Reserve- und Pufferflächen
Reserveplätze bewusst planen
Viele Lagerkonzepte funktionieren auf dem Papier hervorragend – bis ein Artikel plötzlich mehr Bestand hat als geplant.
Deshalb braucht eine Lagerstruktur bewusst definierte Reserveflächen.
Reserveflächen sind kein Zeichen schlechter Planung.
Sie sind Bestandteil einer robusten Planung.
Ein Beispiel:
Ein Artikel hat normalerweise:
2 Paletten Bestand
Der maximale Bestand liegt jedoch saisonal bei:
5 Paletten
Wenn nur zwei Plätze vorgesehen sind, entstehen bei jedem Bestandsspitzenwert drei ungeplante Paletten.
Diese werden dann häufig „vorübergehend“ irgendwo abgestellt.
Genau daraus entstehen wilde Lagerplätze.
Wie viel Reserve ist sinnvoll?
Eine pauschale Zahl ist problematisch.
Die notwendige Reserve hängt ab von:
- Bestandsschwankung
- Lieferlosgrößen
- Beschaffungszeiten
- Saison
- Mindestmengen
- Lieferzuverlässigkeit
Entscheidend ist nicht der Durchschnittsbestand.
Entscheidend ist der realistische Spitzenbestand.
Eine Lagerplatzplanung sollte deshalb beispielsweise nicht nur betrachten:
Durchschnitt = 1,7 Paletten
sondern:
95 % der Zeit ≤ 3 Paletten
Dann kann entschieden werden, ob drei Plätze fest vorgesehen oder zusätzliche Mengen in einer Reservezone geführt werden.
Pufferplätze an Prozessschnittstellen
Neben Reserveflächen benötigt ein Lager häufig Prozesspuffer.
Beispielsweise zwischen:
Wareneingang → Qualitätsprüfung
oder:
Kommissionierung → Versand
Diese Flächen sollten klar gekennzeichnet sein.
Ein Pufferplatz darf nicht zu einem dauerhaften Lagerplatz werden.
Deshalb sollte jeder Puffer eine klare Funktion besitzen.
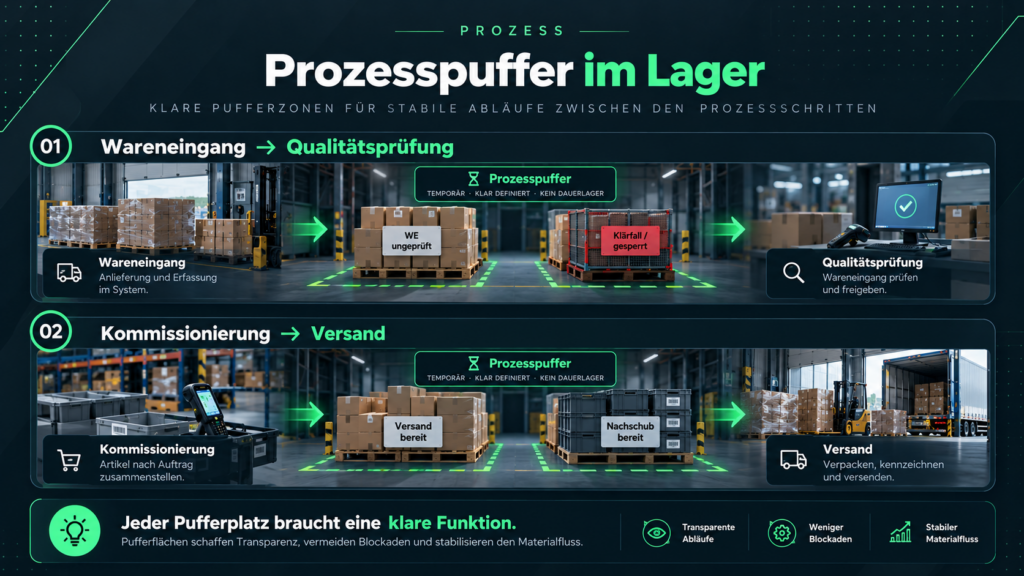
Beispiele:
- WE ungeprüft
- QS gesperrt
- Klärfall
- Versand bereit
- Nachschub bereit
Dadurch wird sofort erkennbar, in welchem Prozessstatus sich das Material befindet.
- Typische Fehler in gewachsenen Lagern
Historisch gewachsene Lager – typische Fehler
Viele Lager wurden nie geplant.
Sie sind gewachsen.
Das ist normal.
Problematisch wird es, wenn historische Entscheidungen nicht mehr hinterfragt werden.
Typische Beispiele:
Artikel bleibt dort, „weil er schon immer dort lag“
Der Produktionsbedarf hat sich geändert, aber der Lagerplatz nicht.
Ein Artikel, der früher zehnmal pro Jahr verwendet wurde, wird inzwischen zehnmal täglich benötigt.
Der Platz bleibt trotzdem unverändert.
Freie Fläche wird automatisch Lagerfläche
Ein freier Quadratmeter ist nicht automatisch ein sinnvoller Lagerplatz.
Dadurch entstehen:
- Blockaden
- Sicherheitsrisiken
- unklare Bestände
- zusätzliche Laufwege
Gleicher Artikel an mehreren Plätzen ohne System
Ein Artikel befindet sich beispielsweise auf:
- einem festen Platz
- einem Überlaufplatz
- einem Bodenplatz
Wenn das System diese Struktur nicht transparent abbildet, entstehen Suchaufwand und Fehlbestände.
Doppelbestand durch schlechte Transparenz
Ein typischer Effekt:
Das System zeigt keinen verfügbaren Bestand am Standardplatz.
Es wird Nachschub bestellt.
Später wird festgestellt, dass noch Material auf einem Nebenplatz vorhanden war.
Dadurch entstehen unnötige Bestände.
Bei einem Artikelwert von nur 400 Euro und 50 vergleichbaren Fällen ergibt sich bereits:
50 × 400 € = 20.000 € zusätzlich gebundenes Kapital.
Natürlich ist dies ein Rechenbeispiel. Es zeigt jedoch, wie schnell kleine Prozessfehler wirtschaftlich relevant werden.
- Lagerorganisation und 5S
Eine gute Lagerplatzstruktur ist eng mit 5S verbunden.
Aber 5S bedeutet nicht:
Lager aufräumen.
Das Ziel ist ein definierter Standard.
Ein Lagerplatz sollte deshalb beantworten können:
- Was gehört hier hin?
- Wie viel gehört hier hin?
- Wie wird es gekennzeichnet?
- Wer ist verantwortlich?
- Was passiert bei Abweichungen?
Damit wird aus Ordnung ein Prozessstandard.
- Analyse und Kennzahlen
Wie lässt sich die bestehende Lagerstruktur analysieren?
Eine gute Lageroptimierung beginnt mit Daten.
Mindestens folgende Informationen sollten erhoben werden:
| Kennzahl | Bedeutung |
|---|---|
| Artikelanzahl | Komplexität |
| aktive Lagerplätze | Flächennutzung |
| Picks pro Artikel | Zugriff |
| Bewegungen | Materialfluss |
| Bestand | Platzbedarf |
| Volumen | Flächenbedarf |
| Gewicht | Ergonomie |
| Fehlbuchungen | Prozessqualität |
Danach kann eine sogenannte Heatmap erstellt werden.
Dabei wird sichtbar, welche Lagerbereiche besonders häufig genutzt werden.
Wenn beispielsweise 70 % der Zugriffe in nur 25 % der Fläche stattfinden, sollte geprüft werden, ob diese Fläche optimal angeordnet ist.
Laufwegmessung
Eine einfache Analyse funktioniert bereits ohne komplexe Software.
Beispiel:
10 typische Kommissionieraufträge werden begleitet.
Dabei werden Laufwege gemessen.
Aktueller Durchschnitt:
1.150 Meter pro Auftrag
Nach Neuanordnung wichtiger Artikel:
820 Meter
Reduktion:
330 Meter
Das entspricht:
28,7 % weniger Weg.
Bei 15 Aufträgen pro Tag:
4.950 Meter weniger täglich.
Bei 220 Tagen:
1.089 Kilometer weniger Laufweg pro Jahr.
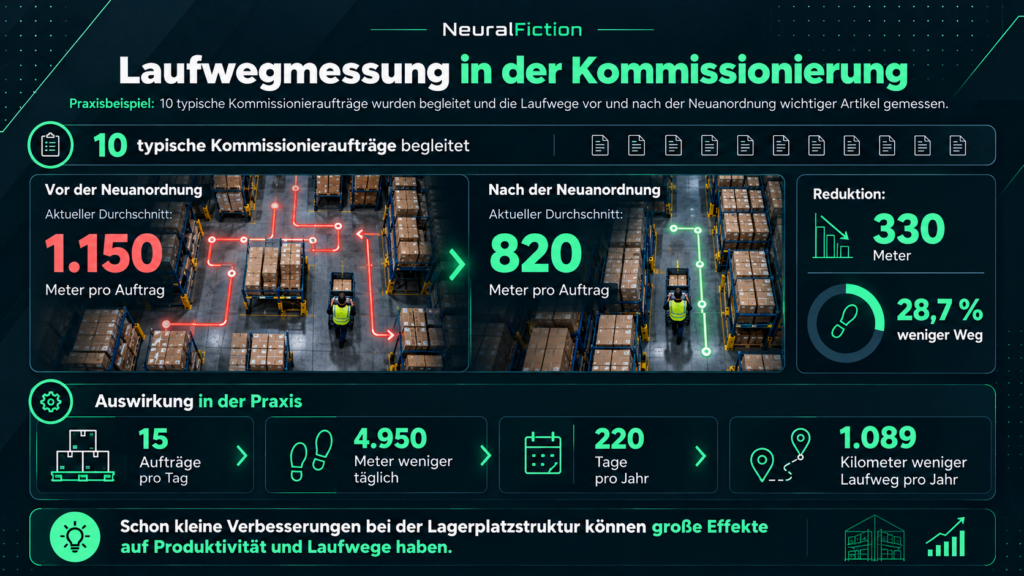
Solche Zahlen machen Verbesserungen messbar.
Flächennutzung nicht isoliert optimieren
Ein häufiges Missverständnis lautet:
Je voller das Lager, desto besser wird die Fläche genutzt.
Das stimmt nur bedingt.
Ein Lager mit 98 % belegten Stellplätzen kann operativ deutlich schlechter funktionieren als eines mit 85 %.
Warum?
Weil freie Plätze notwendig sind für:
- Umlagerungen
- Bestandsschwankungen
- saisonale Spitzen
- Nachschub
- operative Flexibilität
Wenn jeder Platz belegt ist, steigt der Aufwand für jede Veränderung.
Flächeneffizienz darf deshalb nicht mit maximaler Belegung verwechselt werden.
- Ein mögliches Vorgehensmodell
Für eine bestehende Lagerorganisation bietet sich ein fünfstufiger Ansatz an.
1. IST aufnehmen
Erfassen:
- Lagerplätze
- Bestände
- Bewegungen
- Wege
- Prozesszonen
- Sonderflächen
Ziel ist Transparenz.
Nicht sofort umbauen.
2. Verbrauch und Bewegung analysieren
Artikel klassifizieren.
Beispielsweise:
- A = mehr als 10 Picks pro Tag
- B = 1–10 Picks pro Tag
- C = weniger als 1 Pick pro Tag
Diese Grenzen sind nur ein Beispiel.
Sie müssen zur jeweiligen Logistik passen.
3. Zielstruktur entwickeln
Danach werden Zonen definiert.
Zum Beispiel:
- A-Bereich: 0–20 Meter zum Kommissionierstart
- B-Bereich: 20–50 Meter
- C-Bereich: >50 Meter
Parallel müssen Gewicht, Größe und Ladungsträger berücksichtigt werden
4. Umsetzen und kennzeichnen
Die Umstellung sollte nicht chaotisch erfolgen.
Sinnvoll ist:
- Bereich für Bereich
- klare Umzugslisten
- physische und systemische Buchung gleichzeitig
- Lagerplätze neu kennzeichnen
- Mitarbeiter informieren
5. Wirkung messen
Nach vier bis acht Wochen sollten Kennzahlen verglichen werden
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Suchzeiten | 45 Sek. | 20 Sek. |
| Pickweg | 950 m | 750 m |
| Fehlpickquote | 1,8 % | 0,9% |
| Bestandsgenauigkeit | 96,5 % | 98,5 % |
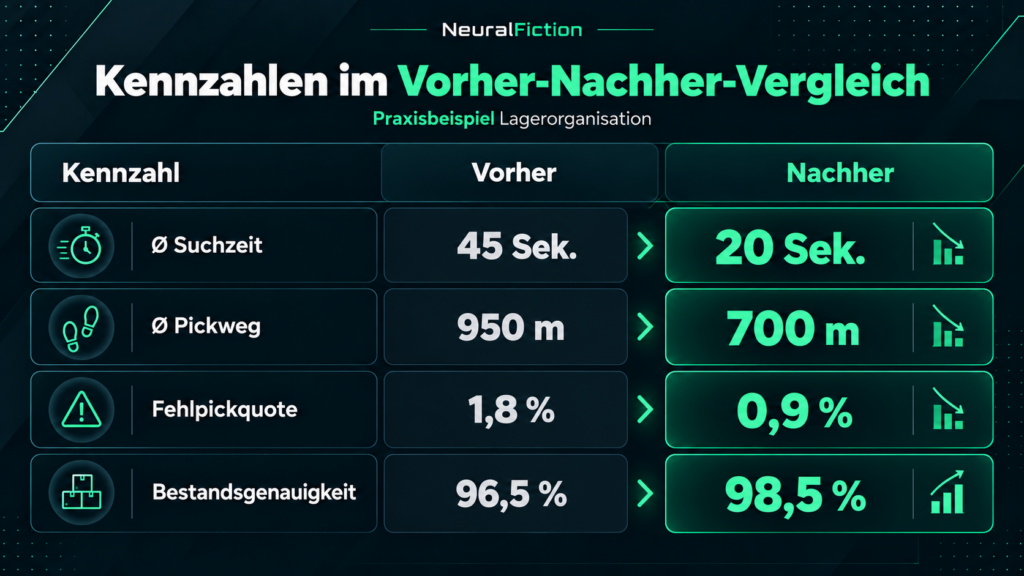
Auch diese Werte sind Beispielzahlen.
Entscheidend ist die Methodik:
Vorher messen → verändern → erneut messen.
Nur so lässt sich feststellen, ob die neue Struktur tatsächlich besser funktioniert.
- Fazit
Eine gute Lagerorganisation entsteht nicht dadurch, dass möglichst viele Artikel möglichst kompakt eingelagert werden.
Sie entsteht durch eine durchdachte Verbindung von:
Materialbewegung, Verbrauch, Lagerplatz, Ergonomie, Bestand und Prozess
Besonders wichtig sind dabei:
- Schnellläufer prozessnah positionieren.
- Lagerplätze eindeutig kennzeichnen.
- Schwere und sperrige Materialien passend zonieren.
- Reserve- und Pufferflächen bewusst planen.
- Historische Lagerplatzentscheidungen regelmäßig hinterfragen.
Und vor allem:
Lagerplätze sollten nicht danach vergeben werden, wo gerade Platz ist, sondern danach, wie Material tatsächlich fließt.
Denn jeder unnötige Meter, jede Suchminute und jede zusätzliche Umlagerung kostet Zeit. Bei einzelnen Bewegungen fällt das kaum auf.
Über Tausende Lagerbewegungen pro Jahr wird daraus jedoch ein erheblicher Produktivitätsfaktor.
Eine strukturierte Lagerorganisation ist deshalb keine kosmetische Maßnahme.
Sie ist eine der Grundlagen für leistungsfähige Logistik.